Le moulage sous pression en 2026 est remodelé par des machines plus intelligentes, des alliages avancés et une conception basée sur la simulation. Le marché des machines de moulage sous pression devrait passer de 4,1 milliards de dollars américains en 2026 à 6,1 milliards de dollars américains d'ici 2033, avec un TCAC de 6,1 %. Quatre piliers d’innovation sont à l’origine de ce changement : les alliages avancés pour l’allègement, l’ingénierie et la simulation numériques, l’automatisation et la fabrication intelligente, ainsi que la durabilité et l’efficacité énergétique. Ces forces soulèvent une question centrale : que sont ces innovations et comment changent-elles la production dans les secteurs de l’automobile, de l’aérospatiale et de l’électronique ? Les fabricants sont désormais confrontés à un choix clair : adopter ces outils ou prendre du retard.
Points clés à retenir
Les machines de moulage sous pression intelligentes utilisent des données en temps réel pour améliorer la qualité et réduire les déchets.
La simulation et l’IA raccourcissent le temps de développement et éliminent les défauts avant le démarrage de la production.
Les robots et les capteurs IoT automatisent les tâches et prédisent les besoins de maintenance, améliorant ainsi l'efficacité.
Le recyclage des alliages permet d"économiser de l"énergie et de l"argent tout en favorisant une fabrication durable.
Dernières tendances en matière de technologie de moulage sous pression
Du manuel aux machines intelligentes
Les machines de moulage sous pression ont évolué à travers trois phases distinctes. Les premières machines reposaient sur un fonctionnement manuel, où les ouvriers contrôlaient le versement du métal et l'extraction des pièces à la main. L’industrie s’est ensuite tournée vers les systèmes automatisés, qui ont introduit des contrôleurs logiques programmables et des bras robotisés pour les tâches répétitives. Aujourd'hui, les dernières tendances s'orientent vers des machines intelligentes et connectées qui intègrent l'analyse des données en temps réel , la maintenance prédictive et les systèmes de contrôle automatisés.
Ces machines intelligentes génèrent des gains mesurables. Ils permettent d'obtenir des temps de cycle plus rapides, de réduire les déchets de matériaux et de minimiser la consommation d'énergie. L'intégration de l'IoT et de l'IA améliore la précision du moulage et prend en charge les pratiques de production allégée. Les fabricants considèrent désormais les plates-formes intelligentes de machines de coulée sous pression comme des atouts stratégiques pour optimiser la production et réduire les risques opérationnels.
Pourquoi 2026 est un tournant
Trois forces convergent en 2026 pour faire de cette année un véritable point d’inflexion. Premièrement, les véhicules électriques exigent des pièces moulées plus grandes et intégrées pour les boîtiers de batterie, les châssis de moteur et les sections de châssis unifiées. Le mégacasting structurel peut réduire le poids à vide de 10 à 15 % , ce qui apporte des avantages critiques en termes de portée. Deuxièmement, la pression d’allégement s’étend au-delà de l’automobile. Les objectifs d’efficacité aérospatiale et la miniaturisation de l’électronique stimulent la demande de rapports résistance/poids plus élevés. Les alliages de magnésium offrent jusqu'à 30 % d'économie de poids par rapport à l'aluminium.
Troisièmement, les outils numériques ont mûri. Les technologies de simulation prédisent désormais le comportement de l’écoulement des métaux et les modèles de solidification, identifient précocement les risques de porosité et réduisent les itérations d’outillage. Les pratiques d’automatisation et de fabrication intelligente ont également atteint une maturité pratique. Les robots gèrent le remplissage, la pulvérisation, l"extraction des pièces, le découpage et l"inspection. La surveillance en temps réel des données de température, de pression et de cycle permet une maintenance prédictive et des ajustements automatisés des paramètres. Ces trois forces combinées expliquent pourquoi 2026 marque un tournant plutôt qu’une simple année de changement progressif.
Principales avancées technologiques dans les machines de moulage sous pression
Systèmes haute pression et assistés par vide
La conception moderne des machines de moulage sous pression est centrée sur un contrôle plus strict des processus. Les plateformes intégrées aux capteurs ajustent désormais les paramètres en temps réel et réduisent la marge d’erreur à chaque prise de vue. Le logiciel de simulation optimise la conception des pièces moulées avant le début de la production, ce qui réduit les erreurs humaines et les essais répétés. Ces avancées technologiques dans le domaine du moulage sous pression offrent de meilleurs résultats en matière de rentabilité et de durabilité.
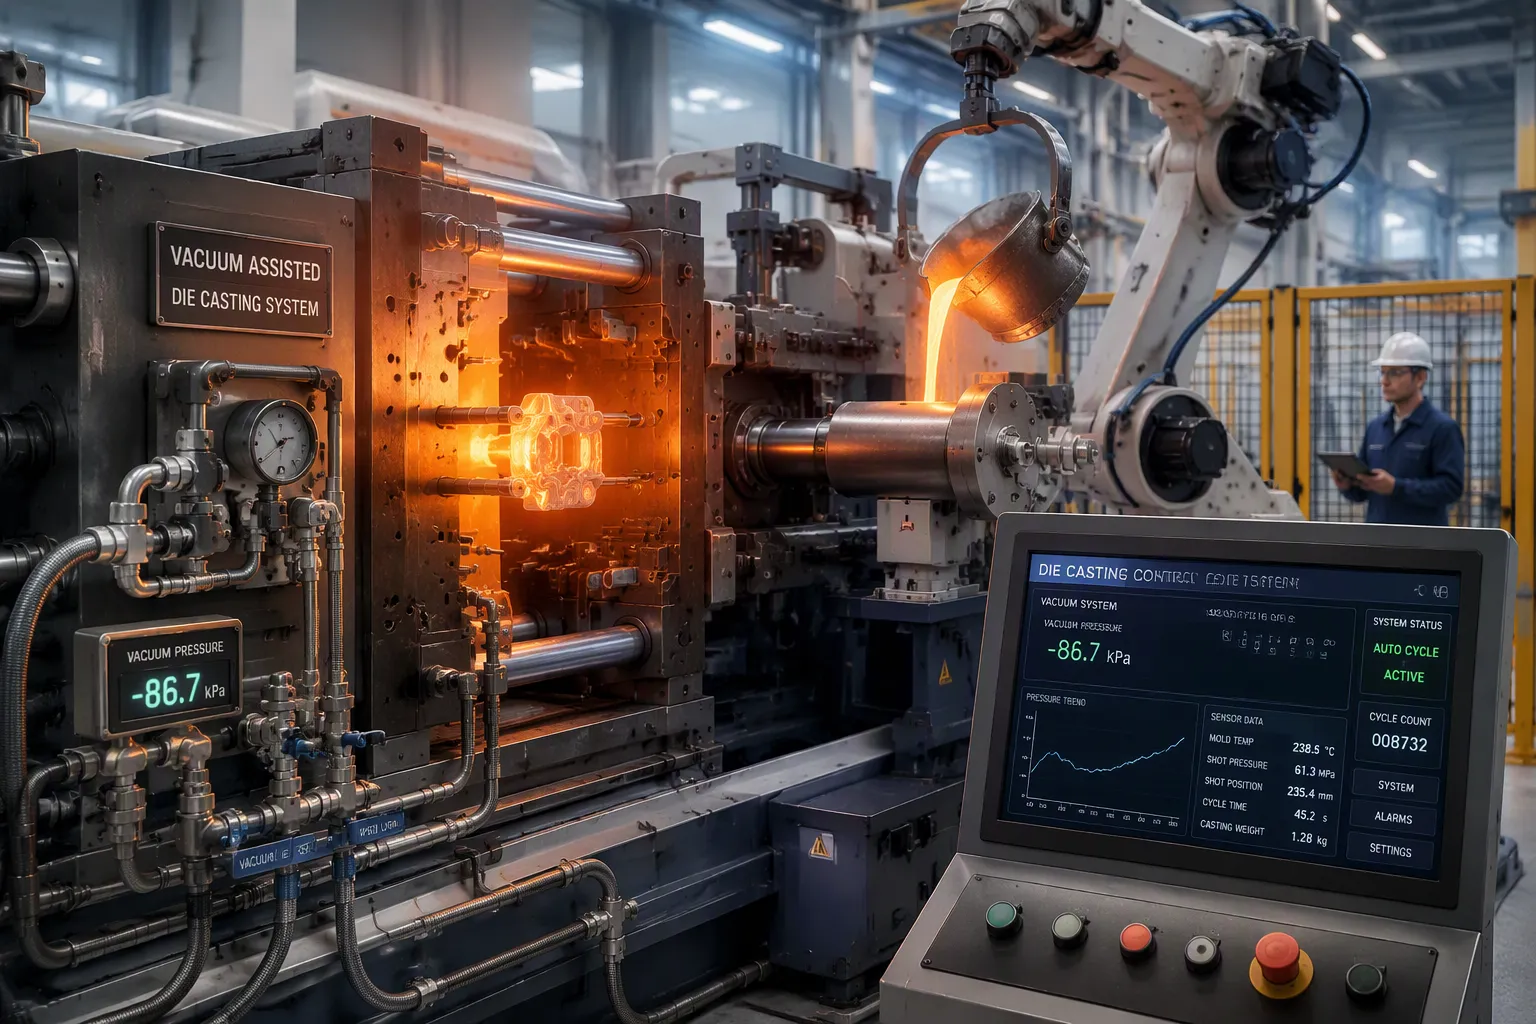
Le moulage sous pression sous vide représente l’une des avancées technologiques les plus marquantes de ces dernières années. Le processus expulse l’air de la matrice avant que le métal ne pénètre dans la cavité. Cette étape permet à la cavité de se condenser sous pression et améliore à la fois les propriétés mécaniques et l"état de surface. La séquence suit un chemin défini : les opérateurs préparent la grenaille en amenant la matière fondue à la température cible et en dosant le volume de métal correct dans le manchon de grenaille. Le circuit de vide s"ouvre alors et aspire la cavité jusqu"à la consigne, souvent inférieure à 100 mbar. La première phase pousse le métal vers la porte. La phase deux accélère jusqu"à une vitesse de grille élevée tandis que le vide reste actif pour extraire les gaz résiduels. La pression d’intensification alimente le retrait lors de la solidification. Les vannes à vide se ferment, la pièce moulée se solidifie, la matrice s"ouvre et les éjecteurs retirent la pièce.
Évacuation quasi totale avec une plus faible teneur en gaz résiduels
Cas d"utilisation
Des castings moyennement exigeants
Pièces critiques et exigeantes
Réduction de la porosité
Réduction mesurable
Réduction drastique
Coût/complexité
Coût et complexité réduits
Coût plus élevé, matrices hermétiquement scellées, canaux de vide optimisés, pompes plus grandes
Propriétés mécaniques
Comportement de remplissage amélioré
Résistance à la traction, allongement et performances en fatigue supérieures et plus constantes
Des machines de coulée sous pression de grande capacité avec un contrôle rapide du tir et une vitesse de grille précise permettent d'obtenir ces résultats. Des pompes à vide, des vannes de régulation, des accumulateurs et des filières étanches avec des joints de joint robustes complètent l'ensemble des équipements. Les machines électriques à servomoteur permettent d'économiser du temps de cycle, de l'espace et de la maintenance. Le système de surveillance TOSCAST améliore les performances du vide et réduit la porosité grâce à des propriétés mécaniques prévisibles et reproductibles.
Surveillance en temps réel et contrôle adaptatif
La surveillance en temps réel transforme la façon dont les opérateurs gèrent les équipements de moulage sous pression. Les capteurs intégrés, les automates programmables, l'imagerie thermique et l'acquisition de données IoT analysent en permanence la température du métal en fusion, la pression d'injection, la température de la matrice, la vitesse de refroidissement, le temps de cycle et la dynamique du flux de matériaux. Cette visibilité en direct permet une détection précoce des écarts susceptibles d'affecter la qualité des pièces.
Le contrôle adaptatif passe à l’étape suivante. Les modèles d"apprentissage supervisé et par renforcement prédisent les défauts tels que la porosité, le retrait, les fermetures à froid et les irrégularités de surface avant qu"ils ne surviennent. La machine corrige ensuite automatiquement les paramètres du processus. Cela réduit la formation de défauts et améliore la précision du moulage. La maintenance prédictive identifie l"usure des matrices, des injecteurs et des systèmes hydrauliques. Un tableau de bord cloud fournit des KPI en direct, des mesures de qualité et des scores de probabilité de défauts. Le résultat : des taux de rebut inférieurs, moins de temps d’arrêt imprévus et une efficacité opérationnelle plus forte.
Un modèle de prédiction en temps réel (ReP) basé sur l'apprentissage profond a été développé pour prédire la distribution du champ de température 3D en coulée continue sur une échelle de temps d'une milliseconde, atteignant une erreur absolue moyenne de 4,19 K et un pourcentage d'erreur absolu moyen de 0,49 % sur les données de test. En combinant le modèle ReP avec l'optimisation bayésienne, les chercheurs ont réalisé une prise de décision rapide, une adaptation intelligente des paramètres de fonctionnement pour la coulée continue avec une capacité prédictive élevée.
Cette découverte conforte le principe plus large selon lequel la surveillance en temps réel et le contrôle adaptatif peuvent améliorer les performances des processus dans les opérations de type moulage sous pression. La combinaison de données en direct et de corrections automatisées offre aux fabricants un outil puissant pour une qualité constante.
Moulage sous pression d"aluminium et alliages avancés
Alliages d"aluminium et de magnésium à haute résistance
Le moulage sous pression d’aluminium domine les stratégies d’allègement dans la fabrication moderne. Le processus permet d'obtenir des parois minces, une résistance élevée et d'excellentes finitions de surface. Les alliages d'aluminium avancés poussent désormais ces avantages encore plus loin. Les ingénieurs ajustent la chimie des alliages pour améliorer les performances thermiques et la capacité des parois minces. Les alliages de magnésium offrent des gains de poids encore plus importants, même s'ils exigent un contrôle plus strict du processus.
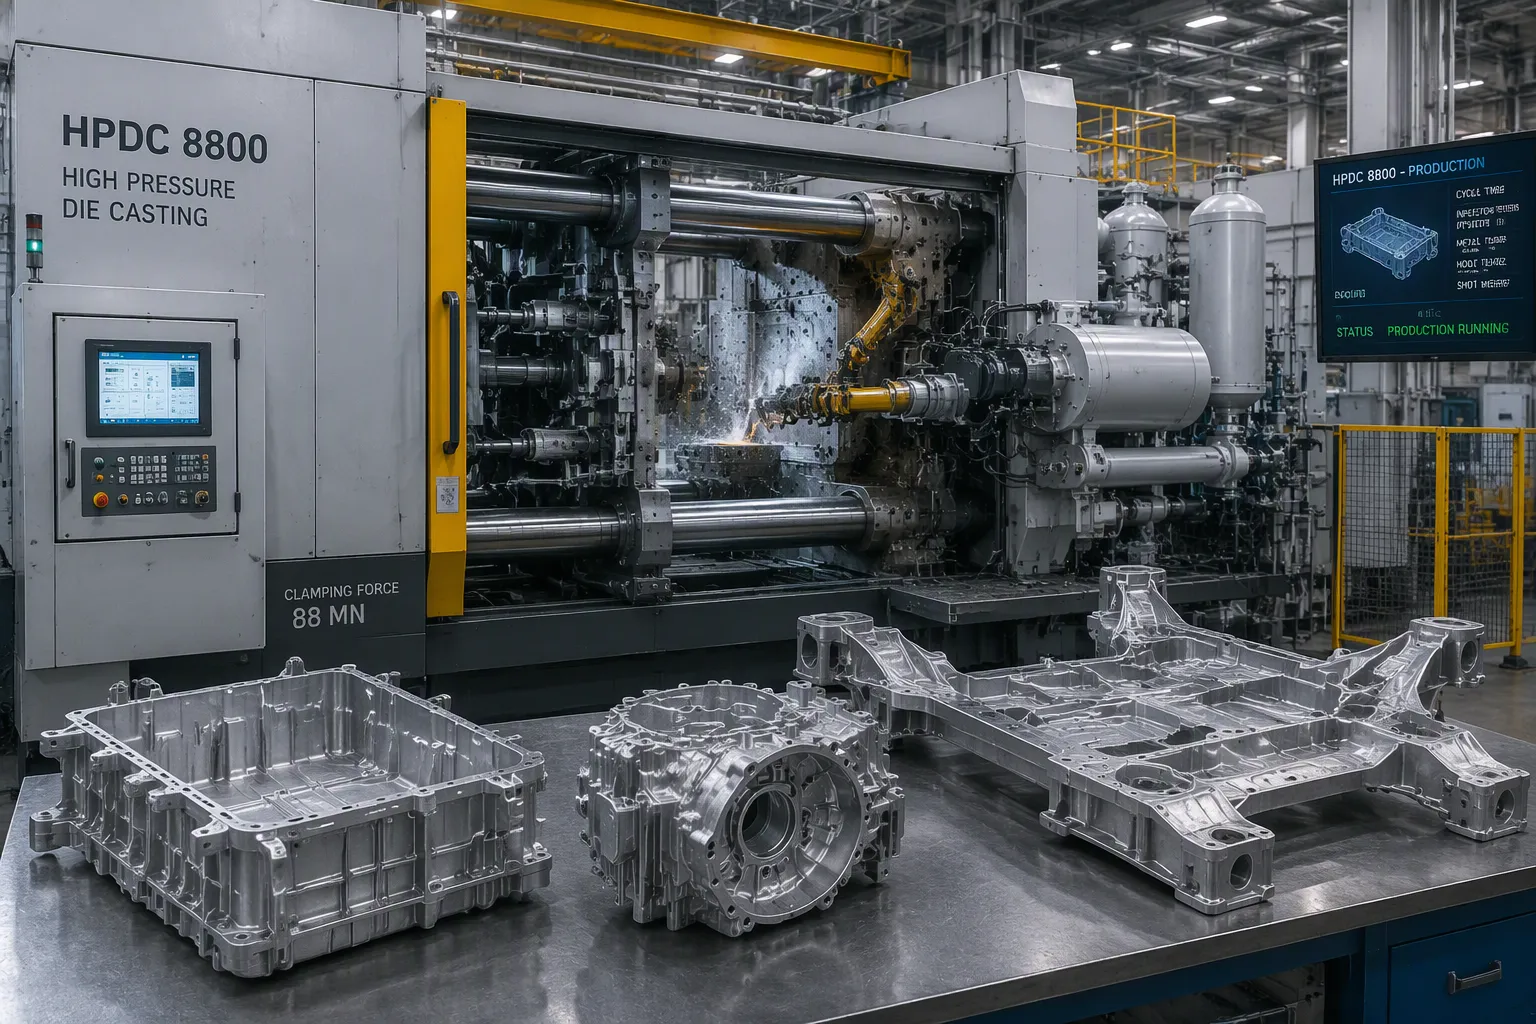
Le moulage sous pression de précision (HPDC) prend en charge les véhicules électriques en produisant des composants légers et dimensionnellement précis. Ces pièces gèrent la gestion thermique, le blindage EMI et l'intégrité structurelle en une seule pièce. Le moulage sous pression en aluminium offre un précieux blindage EMI pour les composants électroniques sensibles. Les boîtiers de contrôleur de moteur et de chargeur embarqué s'appuient sur la précision et la répétabilité HPDC. Les entreprises disposant de capacités de moulage sous pression d’aluminium, de zinc et de magnésium peuvent adapter l’alliage approprié à chaque application.
Allègement pour les pièces électriques et aérospatiales
Les véhicules électriques nécessitent des pièces exceptionnellement légères pour maximiser l’autonomie. Ils ont également besoin d"une dissipation thermique efficace, d"un blindage EMI et d"une intégration fonctionnelle élevée. Precision HPDC répond à ces exigences d’allègement en permettant des boîtiers de moteur à parois minces. Ces boîtiers intègrent des canaux de refroidissement et des structures à ailettes directement dans la pièce moulée. Les boîtiers de batterie et les grands composants du châssis en aluminium bénéficient de la même approche. La grande production de châssis en aluminium utilise ces techniques pour réduire le poids sans sacrifier la rigidité.
Les constructeurs aérospatiaux adoptent des stratégies similaires. Les innovations HPDC fournissent des composants légers pour les systèmes aéronautiques. L’électronique et les appareils médicaux bénéficient également de ces avancées. Le moulage sous pression d’aluminium reste la méthode privilégiée pour les grands châssis et pièces structurelles en aluminium. La combinaison d"alliages d"aluminium avancés et d"un contrôle précis du processus permet d"obtenir des parois plus fines, une résistance plus élevée et de meilleures finitions de surface. Le moulage sous pression d"aluminium continue d"établir la norme pour les applications exigeantes. La production massive de châssis en aluminium et de boîtiers de batterie illustre la manière dont l’allègement détermine les décisions de conception. Le moulage sous pression d"aluminium donne aux ingénieurs la liberté de consolider les pièces et de réduire les étapes d"assemblage.
Ingénierie et simulation numérique
Prototypage virtuel et analyse des flux de moules
Le prototypage virtuel remplace les essais physiques par des modèles informatiques. Les ingénieurs construisent une réplique numérique de la matrice et simulent la façon dont le métal en fusion remplit la cavité. L"analyse du flux de moule prédit les fronts d"écoulement, l"emprisonnement d"air et les modèles de solidification avant la découpe d"un seul outil. Cette approche de conception basée sur la simulation raccourcit les cycles de développement et réduit les reprises coûteuses.
La comparaison de la fabrication intelligente montre l’impact. La conception d’outils traditionnels nécessitait plusieurs essais et modifications. La simulation et l'optimisation de l'IA ont raccourci le cycle de développement de 40 % . Les ingénieurs testent désormais les systèmes de contrôle, la disposition des canaux de refroidissement et les emplacements de trop-plein dans un environnement virtuel. Ils identifient les risques de porosité et les arrêts froids sans toucher à l'atelier. Ce passage de l’itération physique à l’itération numérique permet d’économiser du temps et du matériel.
Optimisation des processus basée sur l"IA
Les modèles d'IA analysent la température de fusion , la température de la matrice, la vitesse d'injection et le temps de refroidissement. Ils ajustent automatiquement ces paramètres pour de meilleurs résultats. Le système optimise les étapes du cycle telles que le remplissage, la solidification et l'éjection pour réduire les temps d'arrêt. Les algorithmes prédictifs optimisent également le chauffage et le refroidissement des fours pour réaliser des économies d'énergie. Ces capacités constituent le cœur de l’optimisation des processus basée sur la simulation.
La vision par ordinateur basée sur l"IA inspecte les pièces moulées au moyen de rayons X et de tomodensitogrammes. Il identifie mieux les micro-défauts que l’inspection manuelle. L"apprentissage automatique prédit la probabilité de défauts en fonction des paramètres du processus et suggère des actions correctives. L"IA classe les pièces moulées en qualités en temps réel. La gestion des outils présente également des avantages. L’IA prévoit l’usure des matrices, les besoins en lubrification et les casses d’outils avant qu’ils ne surviennent. Les outils de conception générative améliorent la géométrie des matrices, les systèmes de déclenchement et les canaux de refroidissement pour minimiser les défauts et prolonger la durée de vie des matrices.
Les résultats sont mesurables. Le tableau ci-dessous compare les modèles de fabrication traditionnels et intelligents.
Domaine d"application
Modèle traditionnel
Modèle de fabrication intelligente
Amélioration mesurée
Configuration des paramètres de processus
Temps de changement long et dépendant de l"expérience
Optimisation automatique de l"IA, configuration en un clic
Temps de changement de moule réduit de 30 à 50 %
Conception d"outils
Plusieurs essais et modifications
Simulation + optimisation de l"IA
Cycle de développement raccourci de 40 %
Contrôle qualité
Échantillonnage aléatoire manuel
Inspection en ligne entièrement automatisée par l"IA
Taux de défauts manqués réduit à <1 %
Entretien des équipements
Maintenance programmée ou exécution jusqu"à panne
Maintenance prédictive
Temps d"arrêt imprévus réduits de 60 %
Ces avancées technologiques s’intègrent aux technologies de l’industrie 4.0. Les capteurs IoT transmettent des données en direct aux modèles d’IA pour une optimisation continue. Les jumeaux numériques créent des répliques virtuelles de la ligne de moulage sous pression. Les fabricants simulent de nouvelles conceptions ou des modifications de processus avant leur mise en œuvre. PhysicsX s'est associé à un important fabricant aérospatial pour déployer des outils de prédiction des défauts et d'optimisation des moules basés sur l'IA. Le système fonctionnait 100 fois plus vite que les méthodes précédentes. En quelques semaines, le fabricant a réduit ses taux de rebut et accéléré sa production.
Automatisation et fabrication intelligente
Manipulation robotisée et cellules automatisées
La manipulation robotisée est au centre de l’automatisation du moulage sous pression. Un robot à six axes effectue l'extraction des pièces, la détection, la trempe, les inspections de détection des erreurs et le retrait des portes. La séquence suit un chemin défini. Le bras robotique prélève la pièce chaude directement du moule, la place sur une grille de refroidissement, la déplace vers la matrice de découpe pour l'élimination du flash et la transfère vers la station d'emballage. Ce flux améliore la fiabilité et le débit du processus . Cela réduit également la manipulation manuelle et l’exposition de l’opérateur à la chaleur.
Température de matrice équilibrée, durée de vie de l"acier plus longue, moins de rebuts
Réduction des coûts
Coûts d"exploitation réduits, coûts d"outillage réduits, moins de déchets
Sécurité
Moins de contact des travailleurs avec le métal en fusion et les composants chauds
Contrôle des processus
Les systèmes de surveillance signalent aux robots de rejeter les pièces moulées non conformes
Flexibilité
Les robots remplacent les matrices de découpe sur les grandes matrices à empreinte unique
Fiabilité
Des robots à six axes gèrent l"extraction, la trempe et les inspections
Ces avancées technologiques prennent en charge l’automatisation compatible avec l’industrie 4.0. Les robots également automatiquement les lignes de joint ébavurent avant l’intervention de l’opérateur. Le résultat est une manipulation cohérente et sûre des pièces chaudes, tranchantes et lourdes.
Maintenance prédictive basée sur l"IoT
Les capteurs IoT alimentent des données en direct dans des modèles prédictifs. Ces modèles suivent l’usure des matrices, l’état des injecteurs et l’état du système hydraulique. Le système prévoit les bris d’outils et les besoins de lubrification avant qu’ils ne surviennent. Cette capacité réduit les temps d"arrêt imprévus et prolonge la durée de vie des matrices. Cela réduit également les coûts de maintenance et augmente la capacité.
Les technologies de l’Industrie 4.0 connectent ces capteurs à un tableau de bord central. Les opérateurs voient en temps réel les scores de santé des équipements et de probabilité de défauts. Le système signale les anomalies et planifie la maintenance au bon moment. Cette approche améliore la sécurité et la flexibilité pour les ajustements et les changements de processus. L’automatisation du moulage sous pression dépend désormais de cette couche connectée. L’automatisation et la fabrication intelligente créent ensemble un environnement de production auto-surveillé. La combinaison de la robotique et de l’IoT offre aux fabricants une meilleure qualité, une meilleure disponibilité et un meilleur contrôle opérationnel.
Durabilité et efficacité énergétique
Conceptions de machines économes en énergie
Les machines de moulage sous pression modernes donnent désormais la priorité à la durabilité et à l'efficacité énergétique grâce à des systèmes d'alimentation plus intelligents. Les conceptions servo-hydrauliques permettent de réaliser des économies grâce à un contrôle de vitesse variable, une augmentation réduite de la température de l'huile et une consommation d'énergie au ralenti réduite. Leur précision améliorée améliore également la qualité du produit, ce qui réduit les taux de rebut et de retouche. Au fil du temps, ces avantages rationalisent les opérations, réduisent les demandes de maintenance et renforcent la fiabilité des processus.
Les machines électriques et hybrides électriques remplacent les unités hydrauliques traditionnelles. Les servomoteurs électriques consomment de l'énergie uniquement lorsqu'ils sont actifs, contrairement aux systèmes hydrauliques qui fonctionnent en continu. Ils offrent également un contrôle de précision pour une meilleure cohérence entre les prises de vue et une réduction de la pollution sonore. La gestion thermique avancée ajoute des gains supplémentaires. Le chauffage par induction fait fondre le métal avec une perte de chaleur minimale, et les systèmes de refroidissement intelligents utilisent des pompes et des capteurs à vitesse variable pour ajuster le débit de refroidissement en fonction de la température de la matrice. Les capteurs IoT et les analyses IA prennent en charge la surveillance en temps réel, la maintenance prédictive et l'optimisation des paramètres de processus. Ensemble, ces conceptions réduisent la consommation d’énergie tout en maintenant la qualité.
Alliages recyclables et réduction des déchets
Les alliages d’aluminium et de zinc recyclés éliminent le besoin d’extraire des matières premières vierges. Le moulage sous pression avec des alliages recyclés génère un minimum de déchets car les déchets et les résidus réintègrent continuellement le cycle de production. Cette réutilisation favorise une économie circulaire et réduit la production globale de déchets. Le recyclage de l"aluminium réduit les émissions de gaz à effet de serre jusqu"à 95 %, tandis que le recyclage du zinc réduit la consommation d"énergie et les déchets.
Point de fusion plus bas, moins de carburant, températures plus basses
Consommation d’énergie et émissions réduites
Les métaux se recyclent indéfiniment sans perdre leurs propriétés, ce qui les rend idéaux pour une économie circulaire. Détourner les alliages des décharges permet d'économiser de l'espace et d'éviter la contamination des sols et des eaux souterraines par lessivage des métaux. Les matériaux recyclés sont souvent moins chers que les neufs, ce qui stabilise les prix et réduit les coûts de production. Une étude aérospatiale de 2024 a révélé qu’un fabricant de taille moyenne traitant 500 tonnes d’alliages spécialisés par an économisait environ 3,8 millions de dollars grâce à des initiatives de recyclage.
Croissance du marché des machines de moulage sous pression et impact sur l’industrie
Le marché des machines de moulage sous pression devrait passer de 4,1 milliards de dollars américains en 2026 à 6,1 milliards de dollars américains d'ici 2033, avec un TCAC de 6,1 %. Ces chiffres reflètent une large adoption dans les principaux secteurs industriels. Chaque secteur applique les quatre piliers de l’innovation de différentes manières.
Véhicules automobiles et électriques
L"automobile reste le plus grand adepte des innovations en matière de moulage sous pression. Le secteur utilise des pièces moulées sous pression dans quatre catégories principales : les composants de moteur, les pièces de transmission, les ensembles de carrosserie et d"autres applications telles que la suspension, les freins et les boîtiers de capteurs ADAS. Le moulage sous pression domine le volume de production. Le moulage sous pression sous vide sert désormais à des pièces structurelles critiques pour la sécurité, car il minimise la porosité. Le moulage sous pression par compression gère les applications à haute résistance telles que la suspension et les freins.
La transition vers l’électrification automobile remodèle la demande. Les véhicules électriques nécessitent une proportion beaucoup plus élevée de composants légers et conçus avec précision. Le gigacasting étend considérablement le contenu du moulage sous pression par véhicule. Les boîtiers de batterie, les boîtiers de moteur, les boîtiers d"électronique de puissance et les cadres structurels sont des domaines d"application en croissance rapide.
L'automobile et les véhicules électriques génèrent plusieurs résultats mesurables. Les machines de coulée sous pression haute pression fournissent désormais une force de serrage de 6 000 à 9 000 tonnes , soit 25 à 40 % plus puissante que les modèles plus anciens. Un soubassement arrière monobloc moulé sous pression réduit le nombre de composants de 70 à 2, réduit le temps d'assemblage de 35 % et améliore la rigidité en torsion de 15 %. Les moules modernes durent plus de 200 000 cycles, soit 30 % de plus qu'en 2021. Le marché du moulage sous pression pour véhicules électriques atteindra environ 24,1 milliards de dollars d'ici 2030 avec un TCAC de 12,3 %. L’Asie-Pacifique détient 63 % de la capacité mondiale de moulage sous pression de véhicules électriques.
Aérospatiale, électronique et énergie
Les secteurs de l’aérospatiale, de l’électronique et de l’énergie adoptent les piliers de l’innovation selon des priorités distinctes. Le tableau ci-dessous résume leurs principaux facteurs et préférences matérielles.
Secteur
Facteurs clés
Matériaux préférés
Exemples d"applications
Aérospatial
Performances en environnement extrême, efficacité énergétique, capacité de charge utile
Haute conductivité, résistance à l"usure, systèmes d"énergie renouvelable
Alliages à base de cuivre et de plomb, aluminium
Composants de production d"énergie, pièces de précision miniatures pour les énergies renouvelables
Les constructeurs aérospatiaux ont besoin de composants capables de résister aux environnements extrêmes. Les carters de turbine et les pièces structurelles nécessitent un moulage sous pression de précision pour plus de résistance et de durabilité. La volonté d’avions économes en carburant conduit à l’adoption de matériaux légers. Les alliages de magnésium offrent un potentiel de réduction de poids d'environ 30 % par rapport à l'aluminium, qui prend en charge les applications aérospatiales, automobiles et électroniques portables.
Les fabricants d’électronique exigent des pièces complexes, très précises et miniaturisées. Les smartphones, les ordinateurs portables et les appareils électroménagers stimulent les investissements dans les technologies de moulage sous pression qui offrent précision et prennent en charge une conception légère pour la portabilité. Le secteur de l"énergie s"appuie sur le moulage sous pression pour des composants de niche nécessitant une conductivité et une résistance à l"usure élevées. Les systèmes de production d’électricité et d’énergies renouvelables utilisent des alliages à base de cuivre et de plomb, ainsi que des pièces de précision miniatures. Ensemble, ces trois secteurs stimulent les progrès en matière d’adoption de matériaux légers, de demande de composants de précision et d’applications spécialisées. Ils façonnent la trajectoire de croissance du marché des machines de moulage sous pression à travers les quatre piliers de l’innovation.
Les alliages avancés, l’ingénierie numérique, l’automatisation et la durabilité fonctionnent désormais comme un seul système. Ensemble, ils conduisent un moulage sous pression plus rapide, plus propre et plus précis. La machine de moulage sous pression 2026 fait bien plus que perfectionner les anciennes méthodes. Il ouvre la voie à de nouvelles conceptions de produits et à de nouveaux modèles commerciaux. Les ingénieurs peuvent consolider les pièces, réduire le poids et maintenir des tolérances strictes en un seul passage.
Des entreprises comme Amfas International aident les fabricants à adopter ces avancées grâce à leur expertise en matière de moulage sous pression et à l"intégration technologique. Les producteurs qui adoptent ces outils bénéficient d’un net avantage. Ceux qui attendent risquent de prendre du retard. La voie à suivre favorise l’adoption audacieuse de solutions de moulage sous pression prêtes pour l’avenir.
FAQ
Qu"est-ce qui définit une machine de coulée sous pression intelligente en 2026 ?
Une machine intelligente connecte les capteurs, les automates et l'acquisition de données IoT en une seule boucle de contrôle. Il surveille la température de fusion, la pression d'injection, la température de la filière et la durée du cycle en temps réel. Le contrôle adaptatif corrige ensuite automatiquement les paramètres du processus. Cette combinaison réduit les rebuts, limite les temps d’arrêt imprévus et maintient la précision du moulage sur de longues séries de production.
Quelle force de serrage les machines haute pression modernes fournissent-elles ?
Les machines de coulée sous pression haute pression atteignent désormais 6 000 à 9 000 tonnes de force de serrage. Cette gamme est 25 à 40 % plus puissante que les anciens modèles. La force supplémentaire supporte les grandes pièces structurelles telles que les boîtiers de batterie et les soubassements monoblocs. Cela aide également les fabricants à respecter des tolérances strictes sur les sections à paroi mince.
Quels alliages conviennent le mieux à l’allègement ?
L"aluminium domine les stratégies d"allègement. Le magnésium suit et offre jusqu"à 30 % d"économie de poids par rapport à l"aluminium. Le zinc est également utilisé. Les ingénieurs sélectionnent l"alliage en fonction de ses performances thermiques, de sa capacité à former des parois fines et de la résistance requise par l"application.
Quels résultats la conception basée sur la simulation produit-elle ?
La simulation et l’optimisation de l’IA raccourcissent le cycle de développement de 40 %. Les ingénieurs testent les systèmes de contrôle, les configurations de refroidissement et les emplacements de trop-plein dans un environnement virtuel avant de découper un outil. L’inspection en ligne basée sur l’IA réduit le taux de défauts manqués à moins de 1 %. La maintenance prédictive réduit alors les temps d’arrêt imprévus de 60 %.
Pourquoi le recyclage est-il important pour les coûts de moulage sous pression ?
L"aluminium recyclé consomme environ 95 % d"énergie en moins que la production primaire et réduit les émissions de CO2 dans une marge similaire. Les métaux se recyclent indéfiniment sans perdre leurs propriétés. Une étude aérospatiale de 2024 a révélé qu’un fabricant de taille moyenne traitant 500 tonnes d’alliages spécialisés par an économisait environ 3,8 millions de dollars grâce à des initiatives de recyclage.
E-MAIL:
lh@longhuamachine.com
RACONTER:
+8619305527239
ADRESSE:
Premier bâtiment occidental, parc industriel Yanshan, district de Bengshan, ville de Bengbu, province d'Anhui
Longhua Die Casting Machine Co., Ltd a été fondée à Bengbu, province d'Anhui, en Chine. Il s'agit d'une entreprise professionnelle de haute technologie engagée dans la conception, la fabrication et la vente de machines de moulage sous pression à chambre froide et d'équipements périphériques de moulage sous pression.

 Français